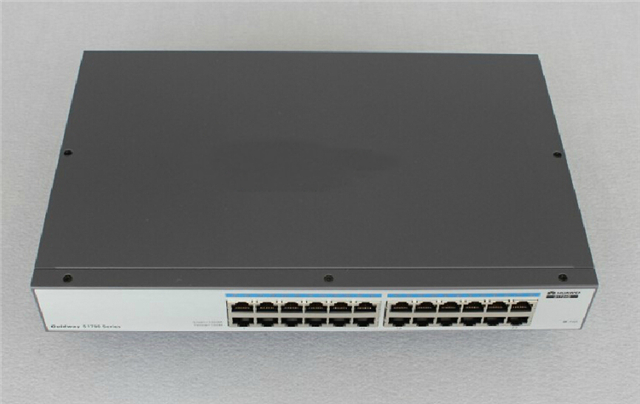
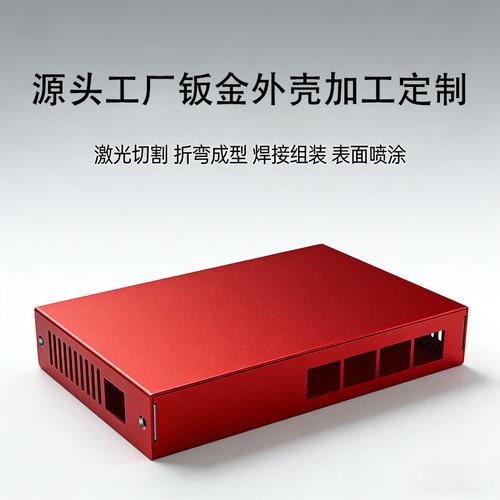
智能仓储工业交换机钣金外壳 高可靠抗振折弯焊接来图定制源头工厂解析
引言
在智能仓储系统中,工业交换机作为数据通信的核心枢纽,其稳定性和耐用性直接关系到整个仓储物流的运作效率。面对复杂多变的工业环境——持续振动、温差变化、粉尘侵袭,交换机的钣金外壳不仅承担着保护内部精密元件的重任,更需满足高可靠、抗振、散热等多重严苛要求。而“来图定制源头工厂”模式,正成为智能仓储设备集成商获取高品质钣金外壳的首选路径。
一、智能仓储对工业交换机外壳的特殊需求
智能仓储场景中,AGV小车、堆垛机、输送线等设备持续运行,产生高频机械振动。普通商用交换机外壳易因振动导致内部焊点疲劳、螺丝松脱,进而引发网络中断。因此,工业交换机钣金外壳必须具备:
- 高抗振性:通过合理的折弯结构与焊接工艺,提升外壳整体刚性,避免共振损坏。
- 高可靠性:防护等级通常需达到IP40以上,防尘防潮,适应-40℃~75℃宽温环境。
- 高效散热:利用钣金表面增大散热面积,或设计通风孔道,保障交换机长时间满负荷运行。
- 精准适配:针对不同型号的交换机主板、端口布局,实现孔位、尺寸的精准匹配。
二、钣金外壳核心工艺:折弯与焊接如何保障抗振性
2.1 折弯工艺
折弯是赋予钣金外壳立体结构的关键步骤。优质的折弯工艺能:
- 增强刚性:通过增加折弯边、加强筋,显著提升外壳的抗弯扭能力。
- 减少拼接:一体折弯成型可减少零件数量,消除潜在松动点。
- 保证精度:采用数控折弯机,角度误差控制在±0.5°以内,确保装配严丝合缝。
2.2 焊接工艺
焊接将折弯后的部件牢固连接。针对工业交换机的抗振需求,焊接需满足GB/T 3323标准,关键点包括:
- 连续焊接与段焊结合:受力部位采用连续焊,非受力区辅以段焊,兼顾强度与热变形控制。
- 满焊与打磨:焊接后通过打磨消除应力集中,避免振动裂纹。
- 工装夹具定位:使用专用夹具固定焊接件,防止变形并保证批次一致性。
2.3 来图定制:从设计到成品的源头工厂优势
“来图定制”意味着客户提供CAD/PDF图纸或样品,工厂负责从下料、折弯、焊接、表面处理到组装的完整制造。源头工厂的核心价值在于:
- 深度工艺协同:工程师可对图纸进行可制造性分析,优化折弯顺序与焊接位置,提升抗振性能。
- 材料与配件自控:选用优质冷轧钢板、镀锌板或不锈钢,源头采购降低成本。
- 快速打样与量产:通常3-7天完成样品,批量订单15-20天交付,急单可加急处理。
- 品控追溯:从原材料入库到成品出货,每道工序均有检验记录,确保高可靠性。
三、抗振折弯焊接的结构优化实例
以某智能仓储项目中的19英寸1U工业交换机外壳为例:
| 问题点 | 传统外壳 | 优化方案 |
|--------|----------|----------|
| 振动导致端口松动 | 单层折弯边,螺栓固定 | 增加内折边嵌套+点焊,端口开孔处翻边加强 |
| 散热不足 | 无风道,仅靠外壳表面散热 | 设计对流孔及散热齿,折弯成型的导风槽 |
| 焊接变形 | 局部烧穿,平面度差 | 采用激光焊+分段退焊,配合铜衬垫散热 |
该方案经振动测试(10-55Hz,位移1.5mm,三轴各2小时),外壳无裂纹、无螺丝松脱,内部元件运行正常。
四、如何选择高可靠抗振钣金外壳源头工厂
- 设备能力:考察是否配备大功率激光切割机、数控折弯机、激光焊机及自动化焊接机器人。
- 工艺经验:了解其是否具备工业交换机、服务器等精密钣金制造案例。
- 检测手段:应拥有三次元测量仪、振动试验台、盐雾试验箱等,验证抗振与防腐性能。
- 认证与标准:ISO9001、IATF16949等体系认证是基础,产品可满足RoHS、REACH要求。
- 响应速度:从报价、打样到批量交付的时间,以及技术支持能力。
五、未来趋势:智能化与定制化并进
随着智能仓储向柔性化、高密度方向发展,工业交换机钣金外壳将呈现:
- 模块化设计:便于快速更换端口面板,适配不同交换机型号。
- 轻量化与高强度:采用高强钢或铝合金,结合拓扑优化,减重同时提升抗振性。
- 智能化制造:MES系统赋能订单追踪,折弯机器人+视觉检测确保品质一致性。
- 散热一体化:嵌入热管或均温板,借助钣金结构实现被动散热升级。
##
智能仓储的可靠运行,离不开每一处硬件细节的坚实支撑。选择一家专业的工业交换机钣金外壳来图定制源头工厂,从折弯焊接的工艺源头把控抗振与可靠性,方能保障智能仓储网络永不“掉线”。当您手握图纸寻求定制时,不妨深入工厂车间,用实际工艺能力回答“是否符合高可靠标准”。
如若转载,请注明出处:http://www.9iydm.com/product/55.html
更新时间:2026-10-22 12:16:35